 English▼


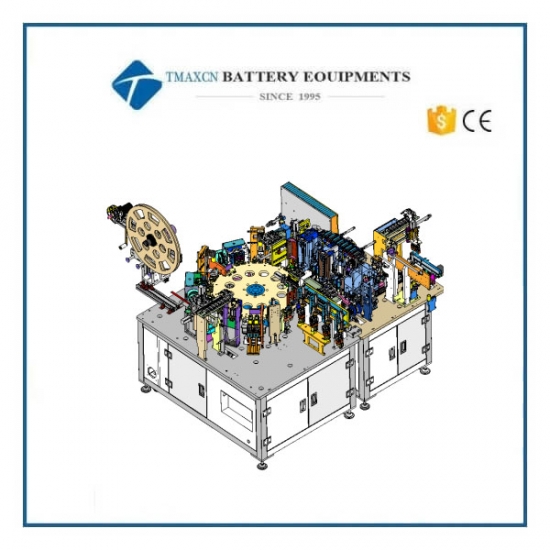
Automatische Becher-Einziemaschine für zylindrische 18650 Lithium-Ionen-Zellen
Model Number:
TMAX-ZDRK18650Zahlung:
Credit Card, Paypal, T/T , Western Union, LCDelivery Time:
5 days
- WhatsApp : +86 18659217588
- E-Mail : David@tmaxcn.com
- E-Mail : Davidtmaxcn@gmail.com
- Wechat : 18659217588
- Batteriepilot / Produktionslinie
- Batterielabor Montage
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Li-Ion Battery Materials
- Metallelektrodenschaum
- kathodenaktive Materialien
- anodenaktive Materialien
- Customized Battery Electrode
- Münze Zelle Materialien
- Lithium-Chip
- zylindrische Zellteile
- Batteriestromkollektoren
- batterieleitende Materialien
- Elektrolyt und Beutel
- Metal Mesh
- Batterieordner
- Trennzeichen und Klebeband
- Aluminiumlaminatfolie
- Nickelstreifen / -folie
- Battery Tabs
- Graphenmaterialien
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- alle Batteriemontagemaschine
- Batterietester & Analysator
- Battery Safety Tester
- Material Characterization Tester
- Walzpresse Maschine
- Metall-Punktschweißgerät
- Vakuummischer Maschine
- Crimp- / Demontagemaschine
- Vakuumiermaschine
- Elektrolytfüllung
- Stapel- / Wickelmaschine
- Elektrodenschneider / -schneider
- Beutelformmaschine
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Vakuum-Glove-Box
- Öfen
- Hydraulic Press Machine
- Coater
- Kugelmühle
- Labormaschine
- Planetenrührwerk / Mühle
- Vakuum-Öfen
- Temperatur Luftfeuchtigkeit Testkammer
- Hardness Tester
- Spray Dryer
- Inkubator
- Rotationsverdampfer
- Viscometer
- Three Roller Mill
- Oberflächenanalysator
- Laborbrecher
- UV Heilmaschine
- Ultra-Low-Gefrierschränke
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Batterie
- andere Laborgeräte
- WhatsApp : +86 18659217588
- E-Mail : David@tmaxcn.com
- E-Mail : Davidtmaxcn@gmail.com
- : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Vorherige:
Bördelmaschine für zylindrische Batterien – Handschuhbox-kompatibelNächste:
Vollautomatische 2-in-1-Anlage zum Bördeln und Reinigen von zylindrischen Lithium-Ionen-Zellen
Automatische Becher-Einziemaschine für zylindrische 18650 Lithium-Ionen-Zellen
I. Technische Anforderungen
1. Maschinentechnische Anforderungen
l Gerätebezeichnung: Einsetzmaschine für zylindrische Lithium-Ionen-Batteriegehäuse
l Anwendungsbereich: Serie 18650 (Anode mit Einzel- oder Doppelableitern)
l Technische Leistung
a. Taktzeit: 60 PPM
b. Anlagenverfügbarkeit (OEE): >90% (Reguläre Produktionszeit ÷ (Stillstandszeit + reguläre Produktionszeit) × 100%)
c. Produktausbeute: >99%
l Materialanforderungen
a. Maschinengestell: Empfohlene Schweißkonstruktion aus Vierkantrohr; Türverkleidungen mit integrierten Magnetvorrichtungen.
b. Mechanische Hauptstruktur: S45C-Stahl.
l Geräteabmessungen (mm)
a. Länge: 2500
b. Breite: 2000 (einschließlich Materialentnahmebereich)
c. Höhe: 1900
d. Tischhöhe (inkl. Hauptgrundplatte): 680–720
e. Nach Fertigstellung des 3D-Modells muss dieses gemeinsam mit dem Auftraggeber geprüft und freigegeben werden.
2. Elektrotechnische Anforderungen
1. Betriebsumgebung: Temperatur -10 °C bis 45 °C; relative Luftfeuchtigkeit < 95 % zulässig.
2. Stromversorgung: Einphasig 220 VAC, 50 Hz.
3. Druckluft: Druck > 0,5 MPa; Durchflussrate 180 L/min.
II. Automatische Becher-Einziemaschine für zylindrische Li-Ionen-Zellen – Konstruktionskonzept
Diese Anlage dient dem automatischen Einsetzen von zylindrischen 18650 Lithium-Ionen-Zellen (Anode mit Einzel- oder Doppelableitern) in das Gehäuse.
- Die Materialzuführung ist direkt mit der vorgeschalteten Wickelmaschine verbunden.
- Das Wickelgut wird durch einen Manipulator automatisch vom Förderband entnommen und geladen.
- Die Stahlbecher werden manuell in das Magazin eingelegt und anschließend automatisch verteilt.
- Das System misst automatisch den Außendurchmesser des Wickelguts und schleust fehlerhafte Teile aus.
- Automatische Ausrichtung der Zellableiter (Tabs).
- Automatisches Stanzen und Einsetzen der anodenseitigen Isolierscheiben.
- Automatisches Biegen der Ableiter.
- Automatisches Einsetzen des Wickelguts in den Becher.
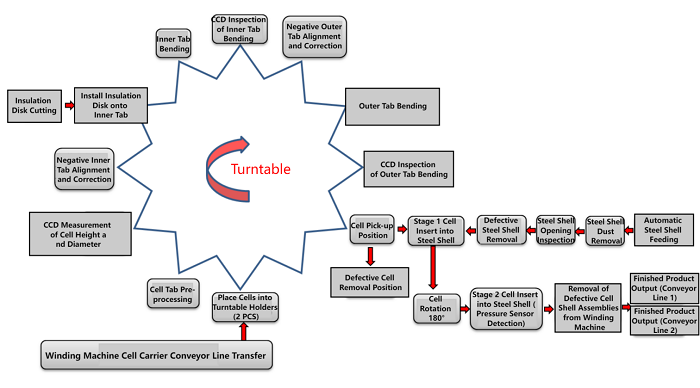
Die Zelle wird in einen Träger geladen und per Band zugeführt. Ein Kurvenschaltgetriebe taktet das Wickelgut zur Inspektion sequenziell weiter. Das Einsetzen in das Gehäuse erfolgt in zwei Schritten, die jeweils durch Drucksensoren überwacht werden. Nach dem Einsetzen werden die Zellen über zwei Förderbänder abtransportiert. Ein Manipulator übernimmt das automatische Be- und Entladen. Alle Vorgänge laufen vollautomatisch ab, bis die fertigen Produkte dem nächsten Produktionsschritt zugeführt werden.
1. Automatisierungsplan
A. Mechanisches Konstruktionskonzept
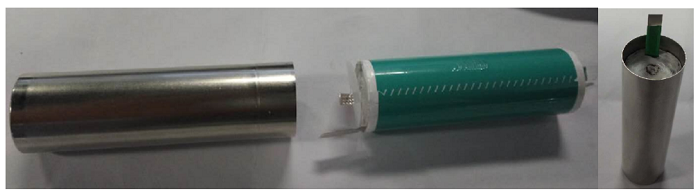
- Produktkomponenten:
|
Komponente |
Menge |
|
Stahlbecher |
1 Stück |
|
Isolierscheibe |
1 Stück |
|
Zelle |
1 Stück |
- Arbeitsablauf der Automatikstationen:
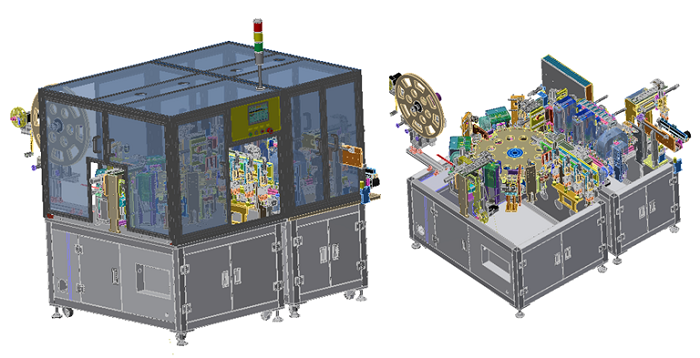
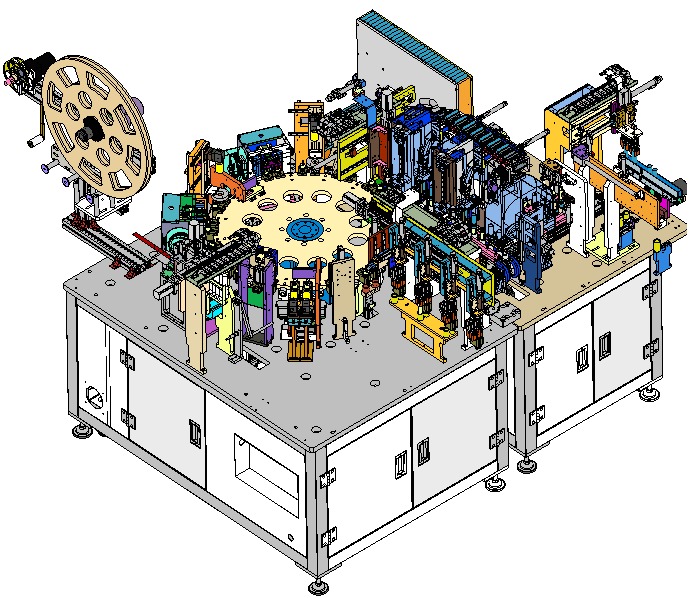
- Modellzeichnung der Montageautomatik:
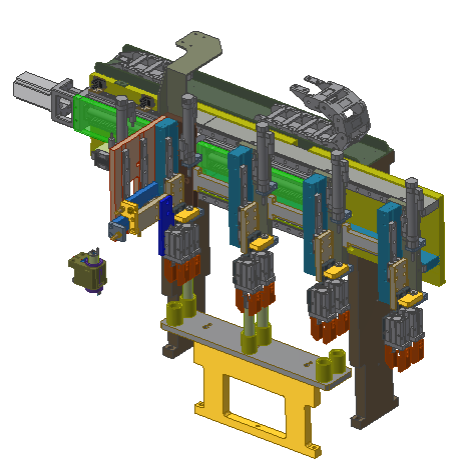
- Modellzeichnung: Beladung des Rundschalttisches:
Die Zelle wird von Greifern fixiert, jeweils 2 Stück gleichzeitig, und durch einen servogesteuerten Transfermechanismus auf den Rundschalttisch übertragen.
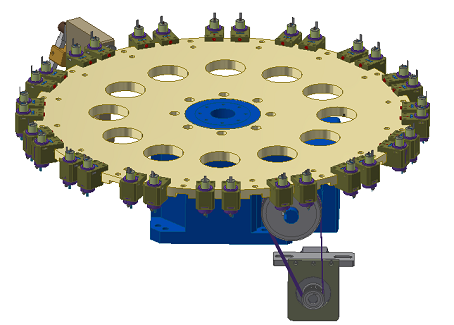
- Modellzeichnung: Rundschalttisch + Aufnahmevorrichtung:
Die Zellaufnahmen sind fest auf dem Rundschalttisch montiert. Jede Station verfügt über zwei Aufnahmen, bei insgesamt 16 Stationen.
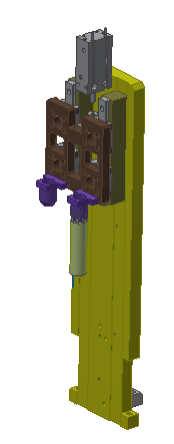
- Modellzeichnung: Vorformmechanismus für Außenableiter:
Die Außenableiter werden durch den Formmechanismus aus einer nach innen geneigten Position nach außen aufgebogen.
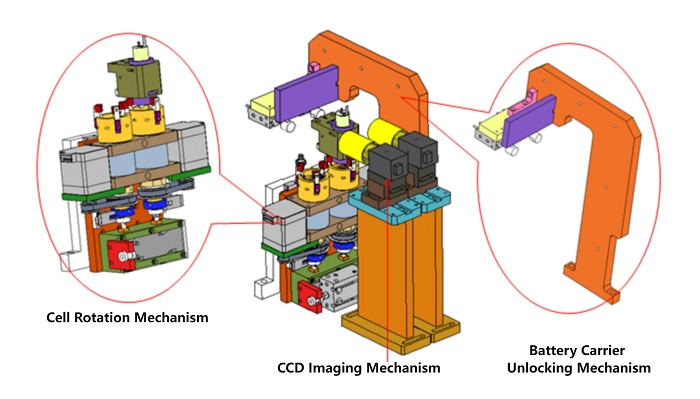
- Modellzeichnung: CCD-Bildverarbeitung für Innenableiter:
Der Entriegelungsmechanismus der Zellaufnahme gibt die Zelle frei, woraufhin diese durch den Rotationsmechanismus gedreht wird. Das CCD-System erfasst kontinuierlich Bilder; sobald der Innenableiter die programmierte Montageposition erreicht hat, stoppt die Rotation.
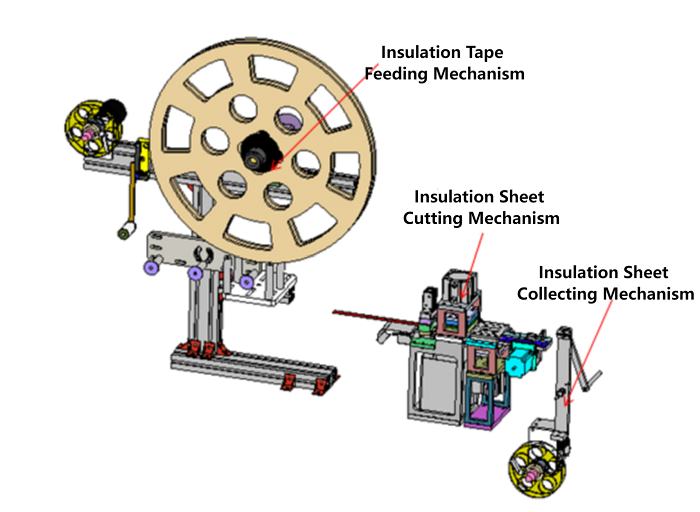
- Modellzeichnung: Zuführung, Stanzen und Formen der Isolierscheiben:
Das Rollenmaterial für die Isolierscheiben wird zugeführt, durch den Schneidmechanismus ausgestanzt und geformt. Abfallmaterial wird über einen Aufwickelmechanismus gesammelt.
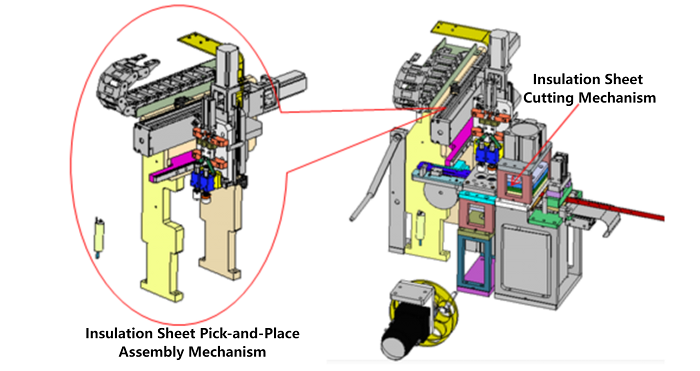
- Modellzeichnung: Pick-and-Place-Mechanismus für Isolierscheiben:
Nach dem Ausstanzen wird die Isolierscheibe von einer Vakuumsaugeinheit aufgenommen (2 Stück pro Takt) und durch einen Servotransfer auf der Zelle platziert.
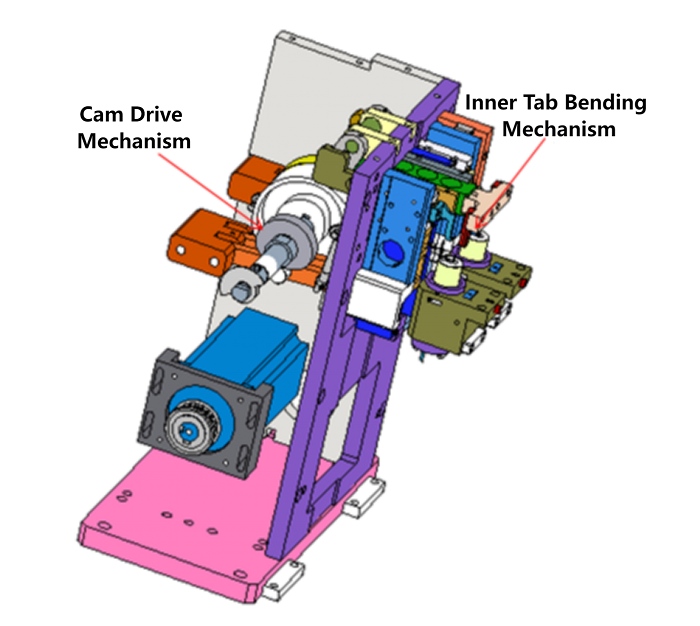
- Modellzeichnung: Kurvengesteuerter Biegemechanismus für Innenableiter:
Das Biegen der Innenableiter erfolgt über ein mechanisches Kurvengetriebe.
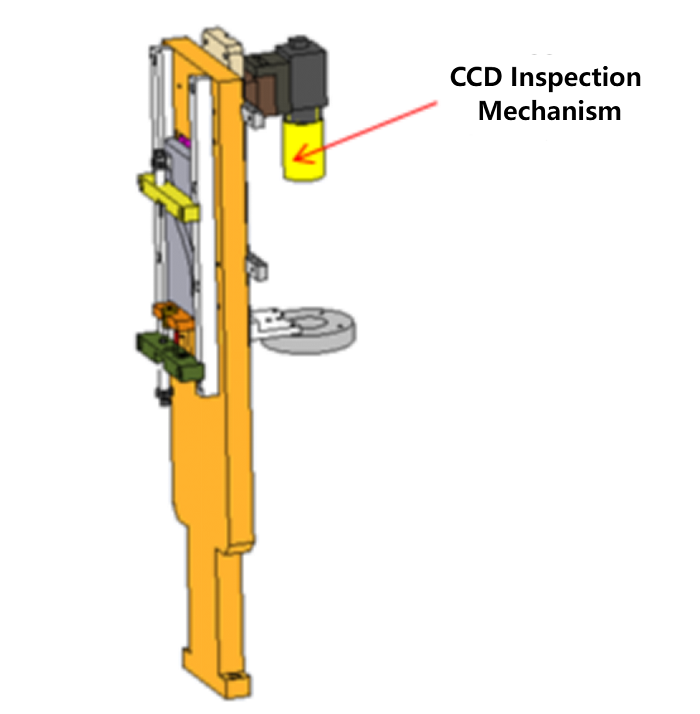
- Modellzeichnung: CCD-Prüfung der Innenableiter-Biegung:
Das CCD-System prüft die Rückfederhöhe des gebogenen Innenableiters, um eine korrekte Biegung sicherzustellen.
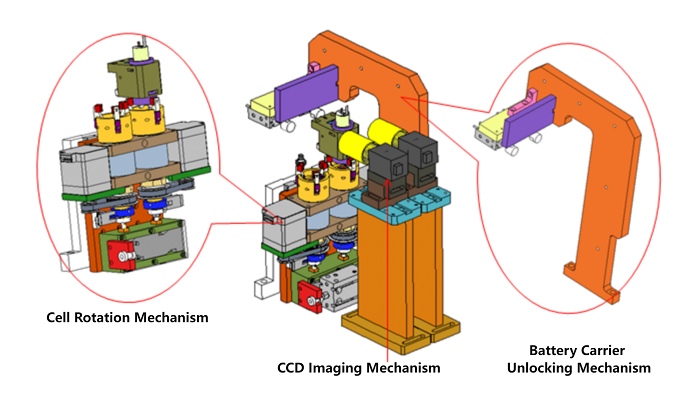
- Modellzeichnung: CCD-Bildverarbeitung für Außenableiter:
Der Entriegelungsmechanismus gibt die Zelle frei, die daraufhin rotiert wird. Das CCD-System überwacht die Position, bis der Außenableiter die korrekte Ausrichtung für die Montage erreicht hat.
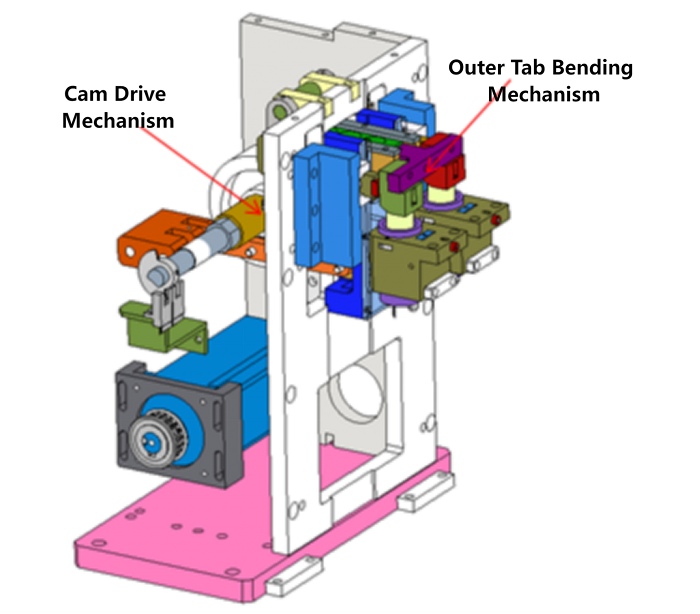
- Modellzeichnung: CCD-Prüfung der Außenableiter-Biegung:
Der Biegemechanismus für die Außenableiter wird ebenfalls über ein Kurvengetriebe angetrieben.
- Modellzeichnung: Entnahme der Zellen vom Rundschalttisch:
Qualitativ einwandfreie, montierte Zellen werden mittels Greifern vom Rundschalttisch entnommen.
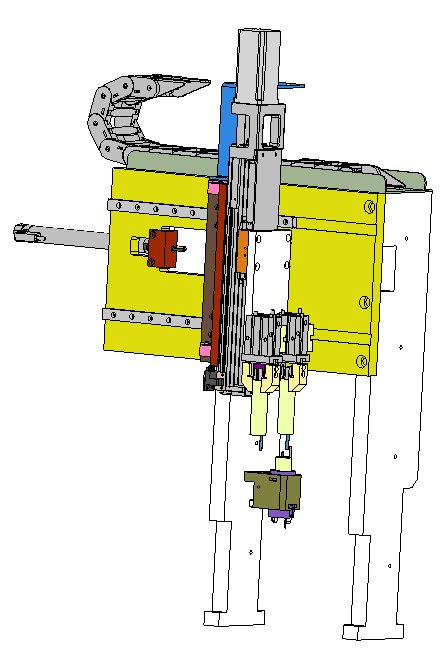
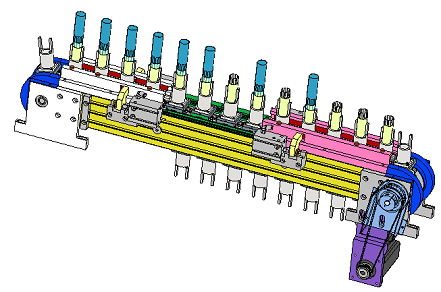
- Modellzeichnung: Kettenfördersystem für Zellen:
Die Gutteile werden über Kettenträger weitertransportiert.
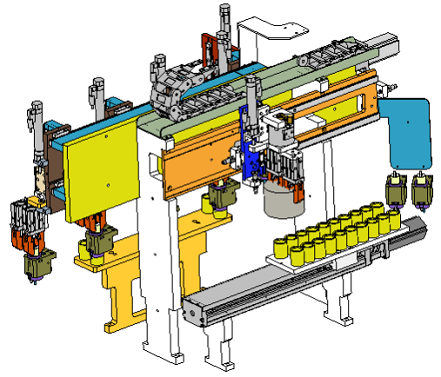
- Modellzeichnung: Ausschleusmechanismus für fehlerhafte Zellen:
Zellen, die in den vorherigen Prüfschritten als defekt erkannt wurden, werden durch den Manipulator aussortiert, auf einen Servoträger platziert und manuell entnommen.
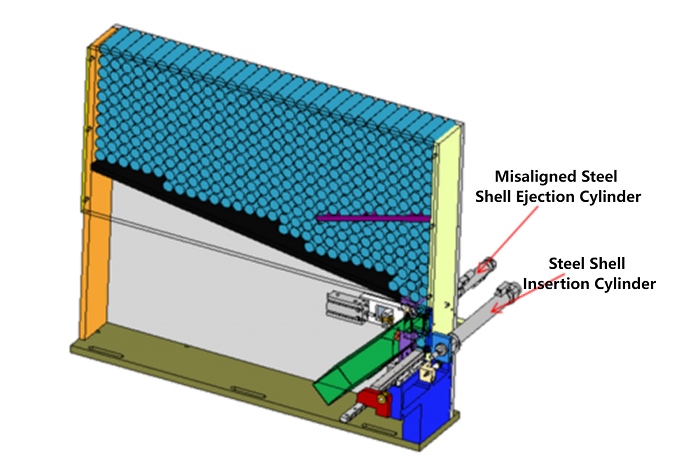
- Modellzeichnung: Verteilmechanismus für Stahlbecher:
Stahlbecher werden in den Vorratsbehälter gefüllt. Falsch orientierte Becher werden per Zylinder aussortiert; korrekt ausgerichtete Becher werden in den Kettenträger geschoben.
- Modellzeichnung: Kettenförderer für Stahlbecher + Ausschuss-Ausschleusung:
Die Stahlbecher werden über einen Kettenförderer transportiert. Verkehrt herum liegende Becher werden automatisch ausgeschleust. Jeweils zwei Becher werden für die Zellmontage positioniert.
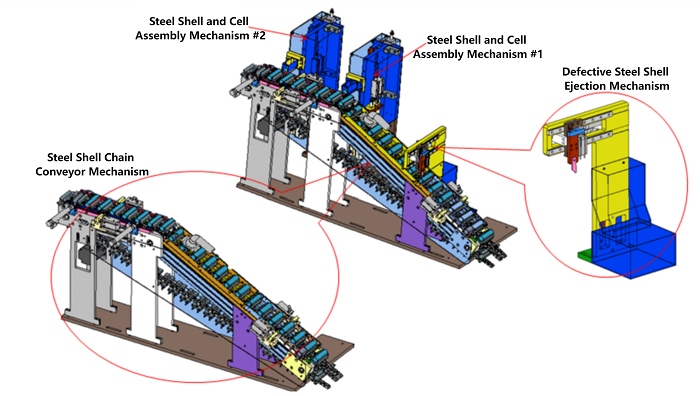
- Modellzeichnung: Montage von Stahlbecher und Zelle:
Die Zelle wird auf dem Kettenträger positioniert und der Stahlbecher wird in umgekehrter Ausrichtung über die Zelle gefügt.
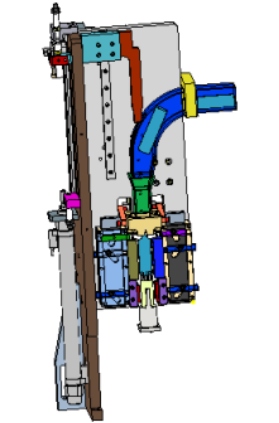
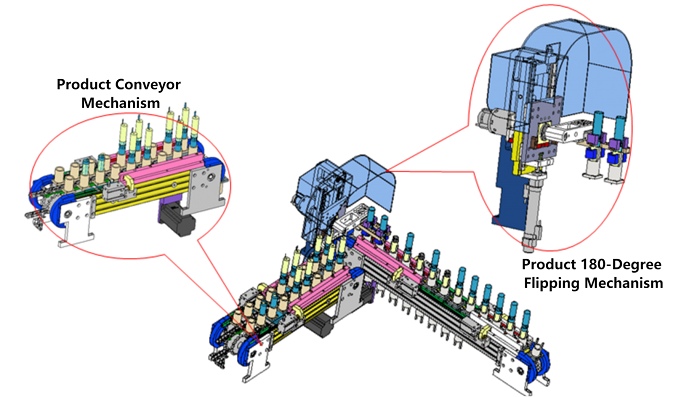
- Modellzeichnung: Montage von Stahlbecher und Zelle (2):
Das Produkt wird von Greifern fixiert, durch einen Schwenkzylinder um 180° gedreht und auf das Produkt-Kettenfördersystem gesetzt.
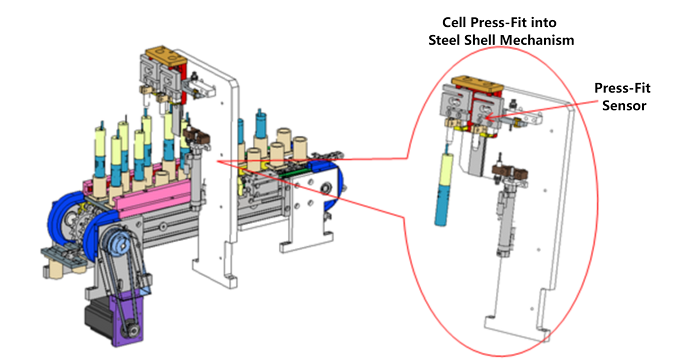
- Modellzeichnung: Einpressmechanismus der Zelle in den Stahlbecher:
Das Einpressen der Zelle in den Becher wird durch einen Drucksensor überwacht, um den korrekten Sitz sicherzustellen oder Fehler zu erkennen.
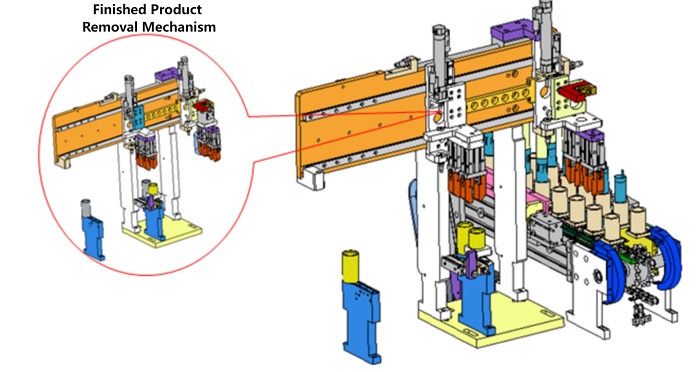
- Modellzeichnung: Entnahmemechanismus für Fertigprodukte:
Das fertige Produkt wird von Greifern gegriffen und per Zylinder ausgeschleust.
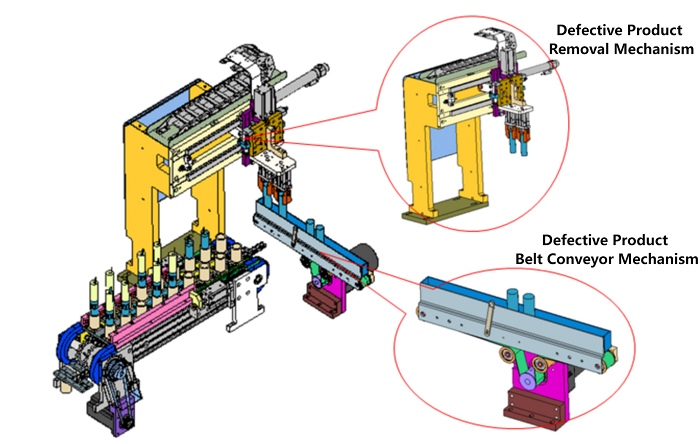
- Modellzeichnung: Ausschleusmechanismus für Ausschussprodukte:
Fehlerhafte Produkte werden durch einen Greifer entnommen und auf ein Förderband abgelegt.
- Technische Leistungsindikatoren der Anlage:
1. Kapazität: ≥ 60 PPM
2. Produktausbeute: ≥ 99 %
3. OEE: ≥ 90 %
4. Geräteabmessungen: L 2500 × B 2000 × H 1900 mm
5. Betriebstemperatur: Raumtemperatur
6. Relative Luftfeuchtigkeit: ≤ 65 %
7. Stromversorgung: AC 220 V / 50 Hz, 3 kW
8. Druckluft: Druck > 0,5 MPa; Durchflussrate 180 L/min
III. Hauptkonfiguration der Anlage
|
Nr. |
Komponente |
Herkunft / Marke |
|
1 |
Pneumatikkomponenten |
SMC, Mindman |
|
2 |
SPS-Steuerung |
Mitsubishi, Omron, Hiconics |
|
3 |
Touchscreen |
Weintek, Kinco |
|
4 |
Zwischenrelais |
Schneider |
|
5 |
Servomotor |
Panasonic, Delta, Hiconics |
|
6 |
Leitungsschutzschalter |
Schneider |
|
7 |
Lichtwellenleitersensor |
KEYENCE |
|
8 |
Drucksensor |
ResTest |
|
9 |
CCD-Prüfsystem |
Basler |
|
10 |
Linearschiene |
Misumi, Hiwin |
|
11 |
Schrittmotorsystem |
Yako, Bolong, SLD |
|
12 |
Sonstige Standard-Hardwareteile |
Misumi, IHD |
IV. Grundlegende Gerätefunktionen
|
Nr. |
Punkt |
Technische Parameter |
Anmerkungen |
|
1 |
Anwendungsbereich |
Automatisches Laden zylindrischer Li-Ionen-Zellen, Außendurchmesser-Messung, automatische Ausschleusung fehlerhafter Zellen, automatisches Laden der Isolierscheiben, automatisches Biegen der Ableiter und automatisches Einsetzen in das Gehäuse. |
|
|
2 |
Produktspezifikation |
Lithium-Ionen-Zelle: Durchmesser 18 mm (Anode mit Einzel- oder Doppelableitern) |
|
|
3 |
Mechanische Montagegeschwindigkeit |
60 Stk./min |
|
|
4 |
Winkelabweichung der Zellableiter |
±15° (Eingangsmaterial) |
|
|
5 |
Automatische Zellverteilung |
Zuführung über vorgeschaltetes Förderband und Servomanipulator |
|
|
6 |
CCD-Prüfung auf Höhe, Durchmesser und fehlende Pluspol-Ableiter |
Einsatz von CCD zur Überprüfung von Zellhöhe, Durchmesser und Vorhandensein des Pluspol-Ableiters |
Kalibrierung mittels Standardblock |
|
7 |
Rundschalttisch-Montagemechanismus |
Zellen werden an jeder Station über einen Rundschalttisch montiert, Durchmesser ca. 750 mm |
Hochpräzises Kurvenschaltgetriebe |
|
8 |
Prüfung und Ausrichtung der negativen Innenableiter |
Positionserfassung per Lichtwellenleiter, Korrektur durch Sondenmechanismus |
|
|
9 |
Stanzen und Montage der Isolierscheiben |
Scheiben werden per Matrize ausgestanzt und auf dem Wickelgut platziert |
|
|
10 |
Biegen der negativen Innenableiter |
Elastischer Biegeblock passt sich Längenunterschieden der Ableiter an; Isolierscheibe wird vor dem Biegen angepresst |
|
|
11 |
Ausrichtung der negativen Außenableiter |
Ausrichtung der Außenableiter über Lichtwellenleiter-Erkennung |
|
|
12 |
Biegen der negativen Außenableiter |
Elastischer Biegeblock passt sich Längenunterschieden an; Isolierscheibe wird vor dem Biegen angepresst |
|
|
13 |
Automatisches Laden der Stahlbecher, Entstaubung und Mündungsprüfung |
Beinhaltet Verteilung, Entstaubung und Prüfung der Becheröffnung |
|
|
14 |
Erster Einsetzvorgang |
Geführtes Einsetzen; unterer Heber schiebt Zelle bis zu 1/3 Tiefe in den Becher; Überwachung per Drucksensor |
|
|
15 |
Zweiter Einsetzvorgang |
Schiebt Zelle bis auf 2/3 Tiefe; Drucksensor löst bei Überlast Schutzfunktion und Alarm aus |
Druck variiert je nach Zell-Außendurchmesser und Becher-Innendurchmesser |
|
16 |
Einsetzprüfung und Ausschleusung von Defektteilen |
Lichtwellenleiter bestätigen die Position; Defektteile werden aussortiert |
|
|
17 |
Ausgabe an die Produktionslinie |
Übergabe an das Tray-Fördersystem |
|
V. Spezifikation des Einsetzprozesses
Aufgrund unterschiedlicher Wickelgut-Modelle und Stahlbecher-Größen muss die Anlage bei Anwendung der unten genannten Maße die erforderlichen technischen Anforderungen zur Erfüllung der spezifizierten Funktionen erfüllen.
V. Spezifikation des Einsetzprozesses
Aufgrund unterschiedlicher Wickelgut-Modelle und Stahlbecher-Größen muss die Anlage bei Anwendung der unten genannten Maße die erforderlichen technischen Anforderungen zur Erfüllung der spezifizierten Funktionen erfüllen.
|
Code |
Funktionsbezeichnung |
Funktionsanforderungen |
Anmerkungen |
|
1 |
Laden der Stahlbecher |
1. Lademethoden |
Stahlbecher
|
|
Option 1: Übergabe der angelieferten Stahlbecher aus Beuteln (Öffnungen einheitlich ausgerichtet, eng gepackt) in die Förderaufnahmen mit der Öffnung nach unten nach entsprechender mechanischer Handhabung. |
|||
|
Option 2 (Empfohlen): Vibrationswendelförderer → Roboterarm überträgt Becher in die Förderaufnahmen. |
|||
|
Option 3 (Empfohlen): Aus Blister-Trays → Roboterarm überträgt Becher in die Förderaufnahmen. |
|||
|
2. Schutz der Stahlbecher – Verfügbar. |
|||
|
Muss eine reibungslose Positionierung ohne Kratzer, Beschichtungsverlust oder Verformung gewährleisten. |
|||
|
Lärmanforderung: Für Bediener akzeptabel. |
|||
|
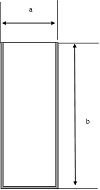
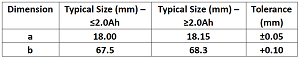
Anwendbare Stahlbecher-Größen:
|
|||
|
2 |
Online-Rundheitsprüfung der Stahlbecher |
1. 100 % Rundheitsprüfung – Nicht verfügbar. |
|
|
2. Automatische Ausschleusung unrunder Becher – Nicht verfügbar. |
|
||
|
3 |
Entstaubung der Stahlbecher |
1. Staub und Metallpartikel müssen vollständig und effektiv von der Innenwand entfernt werden – Verfügbar. |
|
|
2. Druckluft & Vakuum mit Anzeige über Druck-/Vakuummanometer – Verfügbar. |
|
||
|
4 |
Laden des Wickelguts |
Option 1: Automatisches Lokalisieren und Aufnehmen des Wickelguts aus einem Tray mittels Roboterarm, gefolgt vom Transfer in die Aufnahme der Einsetzmaschine. —Keine Tray-basierte Aufnahme; stattdessen Aufnahme vom Förderband. |
|
|
Das Wickelgut kann 1 oder 2 Pluspol-Ableiter sowie 1 oder 2 Minuspol-Ableiter haben. —Zwei Pluspol-Ableiter werden nicht unterstützt; andere Konfigurationen sind zulässig. |
|||
|
5 |
Rundheitsformung des Wickelguts |
1. Rundheit anpassen – Verfügbar. |
|
|
2. Keine Beschädigung während der Formung – Verfügbar. |
|
||
|
3. Steuerbarer/anzeigbarer Druck – Nicht verfügbar. |
|
||
|
6 |
Durchmesser-Vorprüfung des Wickelguts |
1. Einstellbarer Prüfbereich 17,0–17,6 mm – Verfügbar. |
|
|
2. Ausschleusung defekter Wickelgüter – Verfügbar. |
|
||
|
7 |
Positionierung der Minus-Ableiter |
1. Winkelabweichung bei der Positionierung der inneren/äußeren Minus-Ableiter ≤ 3° – Nicht erfüllt. |
|
|
2. Fehlstellungen der Ableiter müssen vermieden werden – Verfügbar. |
|||
|
8 |
Laden der Isolierrolle |
1. Manueller, periodischer Austausch – Verfügbar. |
|
|
2. Ersatzwelle für schnellen Materialwechsel – Nicht verfügbar (Wechselzeit kurz, Funktion nicht erforderlich). |
|
||
|
3. Klebeplattform zum Spleißen – Nicht verfügbar (Wechselzeit kurz, Funktion nicht erforderlich). |
|
||
|
9 |
Stanzen und Laden der Isolierscheiben |
1. Stanzen der Isolierrolle zu Scheiben gemäß Zeichnungsanforderungen – Verfügbar. |
Untere Isolierscheibe
|
|
2. Materialanforderungen – Verfügbar: |
|||
|
① Material: PP oder PE |
|||
|
② Farbe: Beliebig |
|||
|
③ Abmessungen: gemäß Zeichnung. |
|||
|
3. Materialanforderung für Schneidwerkzeug – Verfügbar. |
|||
|
4. Einfacher Werkzeugwechsel – Verfügbar. |
|||
|
5. Stabilität der Werkzeugmontage – Verfügbar. |
|||
|
6. Korrekte Platzierung der Scheiben; Erkennung fehlender Scheiben mit automatischem Alarm & Ausschleusung – Verfügbar. |
|||
|
10 |
Biegen der Minus-Ableiter |
1. Nach dem Biegen muss erfüllt sein: |
Abb. 1 (OK)
|
|
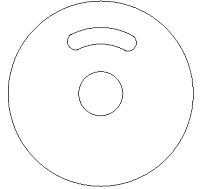
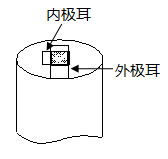
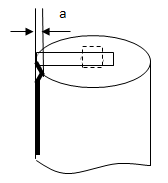
a. Innere/äußere Minus-Ableiter (Winkeldifferenz kann variieren, 0°–360°) müssen das Mittelloch abdecken, keine Falten oder abnormalen Biegungen – Verfügbar. |
|||
|
b. Keine Verformung > 0,2 mm – Verfügbar. |
Abb. 2 (NG)
|
||
|
c. Abweichung Ableiterkante zu Mittellochkante ± 0,3 mm – Verfügbar. |
|||
|
2. CCD erkennt Ableiterposition & Defekte – Verfügbar. |
Abb. 3 (Ableiter falsch ausgerichtet – NG)
|
||
|
3. Automatische Ausschleusung von Wickelgütern ohne Isolierscheibe – Verfügbar. |
|||
|
4. Defekte Wickelgüter werden über separaten Kanal ausgegeben – Verfügbar. |
|||
|
11 |
Einsetzen des Wickelguts in den Becher |
1. Einstellbarer/festlegbarer Einpressdruck – Verfügbar. |
|
|
2. Druckgenauigkeit 0,01 kgf oder gleichwertig – Verfügbar. |
|
||
|
3. Keine Änderung der relativen Position nach dem Einsetzen – Verfügbar. |
|
||
|
4. Ableiterposition entspricht „Punkt 8, Funktion 1“ – Verfügbar. |
|
||
|
5. Keine größeren Beschädigungen (leichte Kratzer/Falten möglich). |
|
||
|
6. Ende des Plus-Ableiters unbeschädigt (Separator kann leichte Einkerbungen aufweisen). |
|
||
|
7. Konzentrizität ohne Versatz oder Quetschen beibehalten – Verfügbar. |
|
||
|
8. Schrittweises Einsetzen in Rundstation empfohlen – Servogesteuert, keine Rotation. |
|
||
|
9. Tintenstrahlmarkierung der Minus-Ableiterposition – Nicht verfügbar. |
|
||
|
12 |
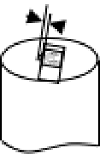
Positionsanpassung der Zelle nach dem Einsetzen |
1. Automatische Ausrichtung des Plus-Ableiters nach oben – Verfügbar. |
|
|
2. Keine Zellbeschädigung – Verfügbar. |
|
||
|
3. Keine Relativbewegung zwischen den Komponenten – Verfügbar. |
|
VI. Gesamterscheinungsbild der Anlage
l 6.1 Äußeres Erscheinungsbild – Das tragende Grundgestell besteht aus einer geschweißten Vierkantrohrkonstruktion. Der obere, geschlossene Rahmen ist aus Aluminiumprofilen gefertigt und mit Plexiglas verkleidet. Farbe: Standard-Himmelblau oder nach Kundenspezifikation.
l 6.2 Bedienoberfläche – Jede Maschine ist mit einem eigenen Touchscreen zur Bedienung ausgestattet, der über eine einfache Benutzeroberfläche verfügt und wartungsfreundlich ist.
l 6.3 Layout und Installationsrichtung – Layoutzeichnungen zur Positionierung und Installationsrichtung der Anlage werden bereitgestellt.
VII. Technische Parameter der Anlage
|
Nr. |
Parameter |
Spezifikation |
|
1 |
Produktausbeute |
99 % (bezieht sich nur auf anlagenbedingte Fehler) |
|
2 |
Anlagenkapazität / Geschwindigkeit |
≥ 60 PPM |
|
3 |
Anlagenverfügbarkeit |
≥ 90 % (bezieht sich nur auf anlagenbedingte Stillstandszeiten) |
|
4 |
Elektrische Spezifikation |
Spannung AC 220 ± 10 %, Leistung 10 kW |
|
5 |
Druckluft |
≥ 0,5 MPa |
|
6 |
Vakuum |
≥ -70 kPa |
|
7 |
Ergonomie |
Das Maschinendesign muss eine hervorragende Mensch-Maschine-Ergonomie gewährleisten |
|
8 |
Materialien |
Vorzugsweise Aluminium, Edelstahl oder galvanisierte, korrosionsbeständige Materialien |
VIII. Ersatzteilliste (im Lieferumfang enthalten)
|
Nr. |
Teilebezeichnung |
Einheit |
Menge |
Anmerkungen |
|
1 |
Stanzwerkzeug für Isolierscheiben |
Satz |
1 |
|
|
2 |
2/5-Wege-Magnetventil |
Stk. |
1 |
SMC |
|
3 |
Greifer für rotierenden Entlademanipulator |
Satz |
1 |
|
|
4 |
Lichtwellenleitersensor |
Stk. |
1 |
KEYENCE |
|
5 |
Sonstige eigengefertigte Teile (normaler Verschleiß) |
Satz |
1 |
Kostenlose Bereitstellung innerhalb von 1 Jahr |
|
6 |
Liste der Verschleißteile und Bearbeitungszeichnungen |
Satz |
1 |
Zusatzvereinbarung |
|
7 |
Elektrische Schaltpläne |
Satz |
1 |
|
|
8 |
Magnetschalter |
Stk. |
1 |
SMC / Mindman |



 +86 13174506016
 David@tmaxcn.com


