 English▼


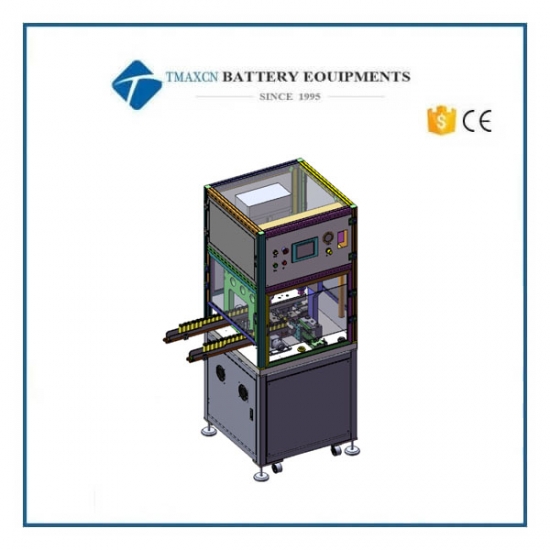
Automatische hydraulische Bördelmaschine für 4680-Rundzellen
Model Number:
TMAX-YAFK-46AZahlung:
Credit Card, Paypal, T/T , Western Union, LCDelivery Time:
5 days
- WhatsApp : +86 18659217588
- E-Mail : David@tmaxcn.com
- E-Mail : Davidtmaxcn@gmail.com
- Wechat : 18659217588
- Batteriepilot / Produktionslinie
- Batterielabor Montage
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Li-Ion Battery Materials
- Metallelektrodenschaum
- kathodenaktive Materialien
- anodenaktive Materialien
- Customized Battery Electrode
- Münze Zelle Materialien
- Lithium-Chip
- zylindrische Zellteile
- Batteriestromkollektoren
- batterieleitende Materialien
- Elektrolyt und Beutel
- Metal Mesh
- Batterieordner
- Trennzeichen und Klebeband
- Aluminiumlaminatfolie
- Nickelstreifen / -folie
- Battery Tabs
- Graphenmaterialien
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- alle Batteriemontagemaschine
- Batterietester & Analysator
- Battery Safety Tester
- Material Characterization Tester
- Walzpresse Maschine
- Metall-Punktschweißgerät
- Vakuummischer Maschine
- Crimp- / Demontagemaschine
- Vakuumiermaschine
- Elektrolytfüllung
- Stapel- / Wickelmaschine
- Elektrodenschneider / -schneider
- Beutelformmaschine
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Vakuum-Glove-Box
- Öfen
- Hydraulic Press Machine
- Coater
- Kugelmühle
- Labormaschine
- Planetenrührwerk / Mühle
- Vakuum-Öfen
- Temperatur Luftfeuchtigkeit Testkammer
- Hardness Tester
- Spray Dryer
- Inkubator
- Rotationsverdampfer
- Viscometer
- Three Roller Mill
- Oberflächenanalysator
- Laborbrecher
- UV Heilmaschine
- Ultra-Low-Gefrierschränke
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Batterie
- andere Laborgeräte
- WhatsApp : +86 18659217588
- E-Mail : David@tmaxcn.com
- E-Mail : Davidtmaxcn@gmail.com
- : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Vorherige:
Vollautomatische 2-in-1-Anlage zum Bördeln und Reinigen von zylindrischen Lithium-Ionen-ZellenNächste:
Automatische hydraulische Verschluss- und Bördelmaschine für zylindrische Batterien
Automatische hydraulische Bördelmaschine für 4680-Rundzellen
1. Gerätebeschreibung
1.1 Funktionsprinzip:
Angetrieben durch das Kraftübertragungssystem des Hydraulikaggregats ermöglicht der Hydraulikzylinder einen intermittierenden Betrieb der Anlage. Durch die Gleitbewegung einer hochpräzisen Hochfrequenz-Führungsstange, die in einem Führungssitz mit Kupferbuchse gelagert ist, übt das Gerät enormen Druck aus. Dabei werden Batteriegehäuse und Deckel auf die erforderlichen Prozessmaße gepresst, um eine zuverlässige Versiegelung der Batterie zu gewährleisten.
1.2 Leistungsmerkmale:
Diese Anlage kombiniert elektrische und mechanische Systeme, wobei der gesamte Produktionsprozess vollautomatisch über eine SPS-Steuerung (PLC) erfolgt. Sie zeichnet sich durch niedrigen Energieverbrauch, geringe Betriebskosten, hohe Effizienz und Präzision sowie Wartungsfreundlichkeit und eine niedrige Ausfallrate aus.
2. Technische Hauptkomponenten
l Airtac-Zylinder
l Mitsubishi Elektro-Steuerungssystem
l Feinjustierung über Touchscreen am Oberrahmen
l Jiazun-Sensoren
l MEAN WELL Netzteil
l Sicherheitseinrichtungen
l Schutzvorrichtung für die obere Pressplatte
l Versiegelungsformen für den ersten, zweiten und dritten Siegelvorgang – Kernkomponenten aus hochwertigem Werkzeugstahl
3. Technischer Aufbau
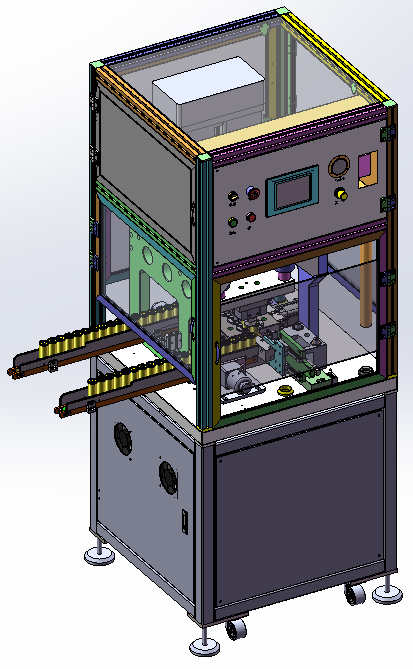
(Sieben Sektionen – A: Hydraulik, B: Zuführung, C: Schubeinheit, D: Formschließung, E: Obere/Untere Siegelform, F: Entnahme, G: Elektrik)
(Die gesamte Maschine ist isoliert und für Versiegelungsvorgänge unter Spannung ausgelegt.)
A. Hydraulik-Sektion
l Ausgestattet mit einem Hydraulikzylinder mit 100 mm Bohrung.
l Der Präzisions-Hydraulikzylinder erzeugt durch den hydraulischen Antrieb hohen Druck; die Positionierführungssäulen arbeiten in einer leistungsstarken vertikalen Hin- und Herbewegung.
l Die vollständige Formpositionierung gewährleistet einen geräuscharmen Betrieb.
l Die obere Form senkt sich mit niedriger Geschwindigkeit ab (bei konstantem Druck); die Produktionsleistung liegt bei ca. 20–25 Stück/Min. (einstellbar über Frequenzumrichter).
l Der Touchscreen ermöglicht manuelle Feinjustierung, Mensch-Maschine-Interaktion, intelligente Steuerung und komfortable Einstellungen.
l Kupferbuchsen und wichtige Verbindungen sind mit Positionierstiften versehen, um eine einfache Demontage und konsistente Ausrichtung zu garantieren.
B. Zuführungs-Sektion
l Ein extralanges Förderband erhöht die Ladekapazität, was die Autonomiezeit für den Bediener verlängert und den Personalaufwand reduziert.
l Eine Magnetreihe am Boden des Zuführschachts hält die Zellen aufrecht; Zuführrichtung: linksseitiger Einlauf.
l Ein TWT-Motor mit variabler Drehzahl (Taiwan) treibt das verschleißfeste Förderband für eine präzise automatische Übergabe an die einzelnen Stationen an.
l Das Übertragungssystem ist mit deutschen NEY-Lagern ausgestattet.
C. Schubeinheit
l Näherungssensoren erfassen die Zellposition und übertragen die Signale verzögerungsfrei.
l Ein Einzelzylinder treibt einen U-förmigen Schiebeblock an, um den Zellendeckel einzupressen. Die Vorversiegelungsform übernimmt dabei auch die Deckelaufsetzung; der erste, zweite und dritte Siegelvorgang erfolgen in einem einzigen Zyklus.
l Ein Mechanismus zur Einstellung der Schubhöhe ermöglicht die horizontale und vertikale Justierung mittels Positionierstiften; seitliche Schrauben regulieren das Spiel zwischen den beweglichen Platten, um eine exakte vertikale Schubbewegung sicherzustellen.
l Unter der Schubstange befindet sich eine importierte Führungsschiene mit zusätzlichem Schiebetisch zur flexiblen Anpassung der Schubhöhe.
D. Formschließ-Sektion
l Airtac-Zylinder nutzen pneumatischen Druck, um eine bidirektionale Formbasis für das zyklische Schließen der Form anzutreiben und so eine kontinuierliche Versiegelung zu ermöglichen.
l Die Formbasen bestehen aus ölgehärtetem Stahl, sind wärmebehandelt und präzisionsgefertigt, um Verschleiß-, Korrosions- und Hochtemperaturbeständigkeit zu gewährleisten.
l Eine hochpräzise Positionierung verhindert das Absenken der oberen Form, falls die Formschließung unvollständig ist, um die untere Form zu schützen.
l Federgelagerte Auswerferstifte fixieren die Zellen während des Schließvorgangs sicher in ihrer Position.
l Die Präzision der Formeinspannung wurde verbessert, um den Ein- und Ausbau der Formen zu erleichtern.
E. Formensektion
l Die oberen Formen für den ersten, zweiten und dritten Siegelvorgang nutzen ein einheitliches Design, wobei die Mittelschäfte der Formen präzise in die konischen Zentrierbohrungen der Formbasis passen.
l Die Formbasis wird mit Passstiften positioniert, was einen einfachen Ausbau ohne Verlust der Mittenausrichtung ermöglicht.
l Die funktionskritischen Bereiche der Formen (oben/unten) sind aus Werkzeugstahl gefertigt und zeichnen sich durch hohe Präzision sowie Verschleiß-, Korrosions- und Hitzebeständigkeit aus.
l Hochpräzise Formhülsen aus Werkzeugstahl; die oberen Formen verfügen über halbkreisförmige Verriegelungsblöcke für eine sichere Befestigung.
l Integrierte Zählfunktion für Formzyklen, die nur manuell zurückgesetzt werden kann.
l Bei sachgemäßer Handhabung erreichen die Formen eine Lebensdauer von mindestens 2 Millionen Zellen.
F. Entnahme-Sektion
l Ein Entnahmemechanismus befördert die Zellen mittels eines motorgetriebenen Bandes automatisch in den Auswurfschacht.
l Entnahmerichtung: linksseitiger Auslauf.
l Da sowohl die Beladung als auch die Entnahme von der linken Seite aus erfolgen, kann die Anlage von einer einzigen Person bedient werden, was die Personalkosten erheblich senkt.
G. Elektrik-Sektion
l „Manueller“ Modus für Formjustierung und Tests; Umschaltung auf „Automatik“, sobald die Prozessparameter eingestellt sind.
l Die Mitsubishi-Steuerung gewährleistet eine präzise, sichere und zuverlässige Überwachung des gesamten Prozesses.
l Mehrere Sensoren sind mit Sicherheitsverriegelungen gekoppelt; Halbleiterrelais steuern die Magnetventile.
l Automatischer Alarm bei Unregelmäßigkeiten; sofortiger Stopp bei Fehlbedienung.
l Ausgestattet mit einem Not-Aus-Schalter für die sofortige Abschaltung.
4. Produktgenauigkeit
l Toleranz der Gesamtsiegelhöhe: ±0,1 mm
l Toleranz der Siegelkantenhöhe: ±0,07 mm
l Toleranz des Enddurchmessers: ±0,07 mm
l Toleranz der Durchmesser-Konzentrizität: ±0,07 mm
l Anwendbarer Gehäusetyp: 4680
l Anwendbarer Höhenbereich: 110 ± 2 mm
l Keine Aufweitung oder Ovalität nach der Versiegelung (Toleranz ±0,1 mm)
l Keine Kratzer in der Beschichtung oder Ablösungen nach der Versiegelung
l Stabile Zuführung ohne Umkippen der Batterien
l Hochpräzise Formausrichtung; kein Versatz unter Vibration
l Alle Teile mit Batteriekontakt bestehen aus Edelstahl oder eloxierter Aluminiumlegierung für hohe Elektrolytbeständigkeit
5. Mechanische Präzision
l Ebenheit der unteren Form nach Installation: ±0,02 mm
l Höhenfehler der oberen Form: ±0,01 mm
l Durchmesserfehler der oberen Form: ±0,01 mm
l Anwendbarer Gehäusetyp: 4680
l Anwendbarer Höhenbereich: 110 ± 2 mm
l Keine Kratzer in der Beschichtung oder Ablösungen nach der Versiegelung
l Alle Teile mit Batteriekontakt bestehen aus Edelstahl oder eloxierter Aluminiumlegierung für hohe Elektrolytbeständigkeit
6. Installationsanforderungen
l Nennspannung: 380 V, 50 Hz
l Nennleistung: 4,5 kW
l Arbeitsluftdruck: 5–6 kgf/cm²
l Effizienz: 20–25 Stk./Min.
l Abmessungen (L×B×H): 1300 × 1150 × 1860 mm (je nach tatsächlicher Ausführung)
l Gewicht: 1300 kg
l Dokumentation: 1 × Bedienungsanleitung, Schaltplan der elektrischen Komponenten
l Bedienoberfläche: Einfache, zuverlässige Bedienung mit umfassenden Alarm- und Zählfunktionen



 +86 13174506016
 David@tmaxcn.com


