 English▼


- E-Mail : David@tmaxcn.com
- E-Mail : Davidtmaxcn@gmail.com
- : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Blog
Produktion von Autobatterien – Prozessablauf & Leitfaden für schlüsselfertige Anlagen
Die Skalierung der Batterieherstellung für Elektrofahrzeuge erfordert eine präzise Prozesssteuerung, planbare Ertragsraten und eine zuverlässige Automatisierung. Produktionsingenieure stehen oft vor der Herausforderung, einen hohen Durchsatz mit einer gleichbleibenden Zellqualität über die Sortierung, das Verschweißen der Zellverbinder bis hin zur abschließenden Pack-Verifizierung in Einklang zu bringen. Geringste Abweichungen beim Stapeln der Module oder beim Kontaktieren der Stromschienen führen zu kostspieligem Ausschuss und Sicherheitsrisiken in der späteren Anwendung. Dieser technische Überblick erläutert die einzelnen Kernstationen, zeigt wichtige Integrationspunkte der Maschinen auf und verdeutlicht, wie ein modulares Layout-Design die Risiken bei der Inbetriebnahme einer Anlage minimiert.
Kernphasen der Batteriepack-Montage
In der modernen Batteriefertigung werden angelieferte Einzelzellen zu strukturell stabilen Hochvolt-Packs für Fahrzeuge verarbeitet. Der Prozess beginnt mit der Prüfung jeder einzelnen Einheit auf Innenwiderstand und Leerlaufspannung. Zellen, welche die Prüfung bestehen, werden automatisch gruppiert, um eine identische elektrochemische Leistung innerhalb des gesamten Strangs zu gewährleisten.
Mechanisch gesehen werden die gruppierten Zellen zur Isolationsumwicklung und zum Einsetzen in den Strukturrahmen weitergeleitet. Automatisierte Trägersysteme pressen den Block vor der Laserbearbeitung in präzise Toleranzen. Ein konstanter Spanndruck in dieser Phase sorgt dafür, dass prismatische Zellen auch bei thermischer Ausdehnung stabil bleiben.
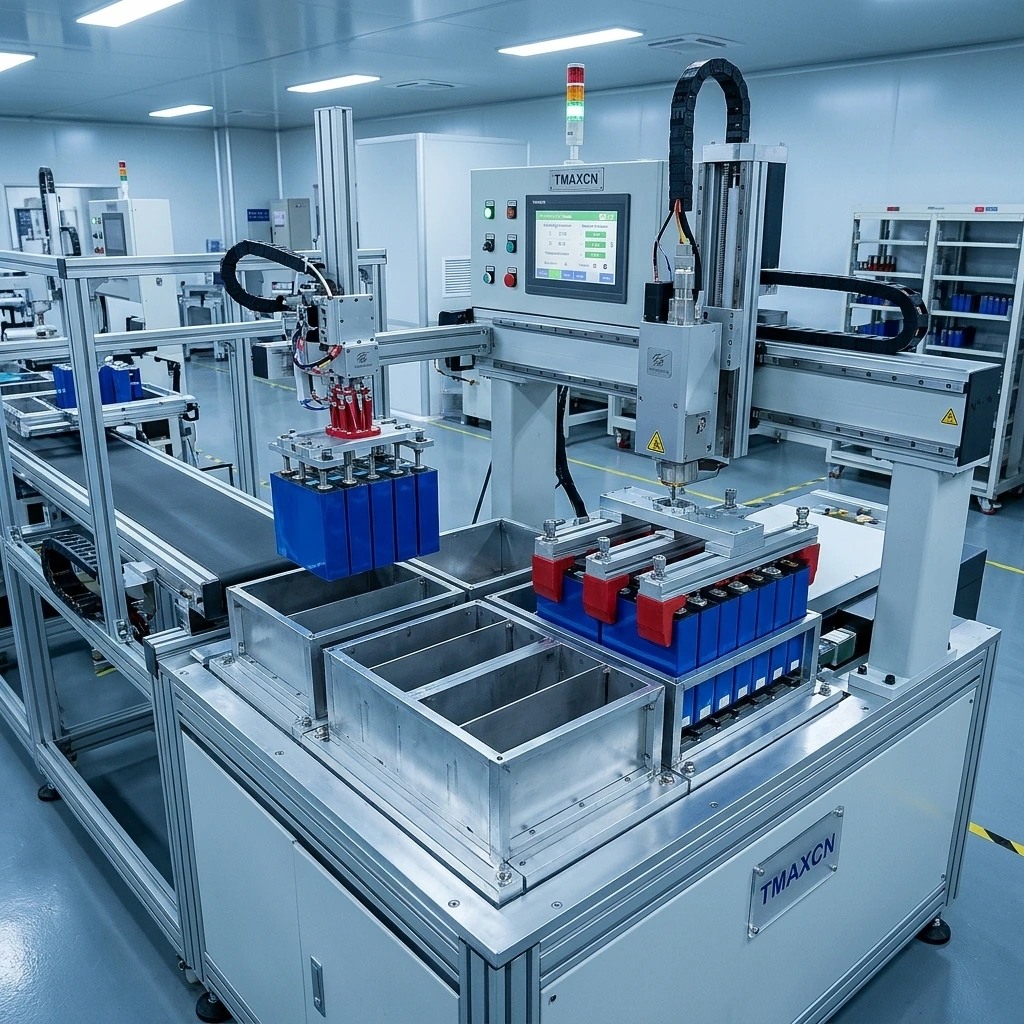
Nach dem Stapeln der Module folgen die Reinigung der Pole und das Platzieren der Stromschienen (Busbars). Moderne Fertigungsstätten setzen auf eine spezialisierte , um den Zelltransfer ohne Beschädigung der Außenfolien oder Belastung der Anschlusspole zu bewältigen.
Präzisionsverbindung und Qualitätsprüfung
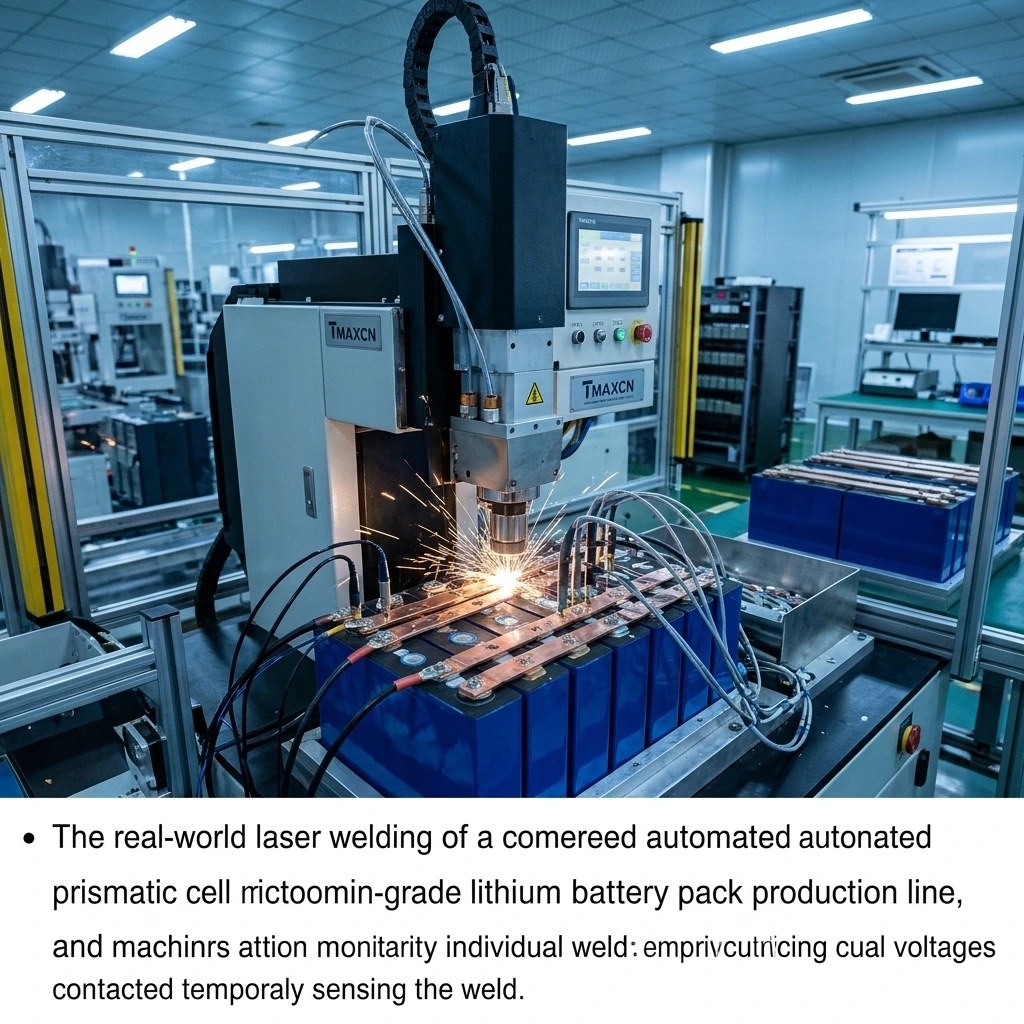
Die Kontaktierung der Zellverbinder ist die kritischste Station in der Fertigung. Stromschienen aus Kupfer und Aluminium erfordern Hochgeschwindigkeitsschweißen mit überwachter Energiezufuhr, um Hitzeschäden an den internen Zellschichten zu vermeiden. Optische Erkennungskameras scannen jede Polposition, bevor der Laserstrahl ausgelöst wird, und gleichen Positionstoleranzen in Echtzeit aus.
Nach der Busbar-Verbindung werden Kabelbäume und Management-Platinen angebracht, um die Spannungen der einzelnen Zellen zu überwachen. Zuverlässige verifiziert Kommunikationsprotokolle, Temperatursensoren und Schützfunktionen, bevor das Gehäuse versiegelt wird.
Die Prüfung endet nicht bei den elektrischen Verbindungen. Das montierte Gehäuse wird Helium- oder Differenzdruck-Lecktests unterzogen, um die Abdichtung gegen Feuchtigkeitseintritt zu garantieren. Die fertigen Einheiten durchlaufen anschließend umfassende Lade- und Entlade-Alterungszyklen, um die Nennkapazität unter Last zu validieren.
Auswahl skalierbarer Maschinen für neue Produktionsstätten
Die Konfiguration einer neuen Fertigungshalle erfordert ein ausgewogenes Verhältnis zwischen Investitionskosten und künftigen Erweiterungskapazitäten. Teilautomatisierte Konfigurationen bieten eine hohe Flexibilität für neue Fahrzeugprogramme. Dabei überwachen Bediener die Pack-Integration, während Roboter die Sortierung, das Schweißen und die Hochvolt-Prüfung übernehmen.
Die Entscheidung für eine integrierte verhindert Schnittstellenprobleme zwischen Sortiertischen, Laserschweißgeräten und End-of-Line-Prüfständen. Standardisierte Kommunikationsschnittstellen vereinfachen die Linienüberwachung in jedem Montagebereich.
Werksleiter sollten zudem die Rüstzeiten für Werkzeugwechsel berücksichtigen. Da sich die Architekturen von Automobilmodulen ständig weiterentwickeln, verhindern verstellbare Vorrichtungen längere Linienstillstände und senken die Kosten für die Umrüstung auf verschiedene prismatische Zellgrößen.
FAQ
Wie lange dauert die Implementierung einer kompletten schlüsselfertigen Batteriemontage-Lösung?
Der Bau von Standardmaschinen dauert in der Regel 60 bis 90 Tage von der technischen Freigabe bis zur Werksabnahme (FAT). Die Ausrüstung wird mit CE-Dokumentation direkt aus den Werken in Xiamen versandt, sodass die Engineering-Teams die Installation und Kalibrierung vor Ort innerhalb von zwei bis drei Wochen abschließen können.
Kann kundenspezifische Ausrüstung für Lithium-Batteriepacks in bestehende Fertigungsanlagen integriert werden?
Ja, modulare Montagemaschinen lassen sich problemlos an bestehende MES-Netzwerke und lokale SPS-Architekturen anbinden. Förderbänder, Sicherheitsverriegelungen und Sensorbusse nutzen standardisierte Feldbus-Protokolle, um einen reibungslosen Datenfluss und die Rückverfolgbarkeit in Ihrer gesamten Anlage zu gewährleisten.
 +86 13174506016
 David@tmaxcn.com


